Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-27 Origine : Site
Pendant des décennies, les transformateurs commerciaux ont été confrontés à un dilemme frustrant. Soit vous privilégiez la qualité du produit en appliquant des températures basses. Ce choix ralentit considérablement la production et limite votre évolutivité globale. Alternativement, vous accélérez les cycles de séchage en appliquant une chaleur élevée. Malheureusement, cette chaleur extrême dégrade la couleur, détruit les nutriments et détruit de précieux composés actifs. C'est un compromis coûteux et inefficace. Heureusement, vous pouvez briser complètement ce cycle. La puissante synergie combinant la pression sous vide et la technologie des micro-ondes résout précisément ce problème. Cette combinaison moderne permet une élimination rapide de l'humidité sans causer de dommages thermiques à vos produits. Nous avons rédigé cet article pour donner aux directeurs d'usine, aux ingénieurs de procédés et aux directeurs des opérations un cadre très objectif. Vous apprendrez à évaluer efficacement cette machinerie. Vous pouvez enfin déterminer si cela correspond parfaitement à votre économie de production spécifique et à vos normes de qualité strictes. Plongeons-nous dans la mécanique et la valeur commerciale.
Synergie des mécanismes : les environnements sous vide abaissent le point d'ébullition de l'eau, tandis que les micro-ondes assurent un chauffage volumétrique rapide, permettant une élimination rapide de l'humidité à des températures aussi basses que 30 °C à 50 °C.
Alternative supérieure : surpasse la lyophilisation en termes de vitesse de fonctionnement et d'efficacité énergétique, et surpasse le séchage à air chaud en termes de qualité du produit et de rétention des nutriments.
Critères d'évaluation : les décideurs doivent mettre en balance les dépenses d'investissement initiales plus élevées avec les économies d'exploitation à long terme, la réduction des délais de traitement et la valorisation supérieure du produit final.
Atténuation des risques : une mise en œuvre réussie nécessite des tests à l'échelle pilote pour déterminer les propriétés diélectriques et les paramètres de recette spécifiques avant le déploiement commercial à grande échelle.
Comprendre la thermodynamique centrale d’une chambre à vide est essentiel. L'abaissement de la pression atmosphérique réduit directement le point d'ébullition de l'eau. À pression atmosphérique standard, l’eau bout à 100°C. À l’intérieur d’une chambre à vide contrôlée, vous pouvez manipuler cette règle physique. L'eau peut se vaporiser rapidement à des températures douces comprises entre 30°C et 50°C. Cet environnement spécifique permet une grande efficacité séchage sous vide à basse température . Votre matière première n’atteint jamais de températures de dégradation sévères. Vous protégez les enzymes sensibles, les profils de saveurs volatiles et les couleurs naturelles éclatantes.
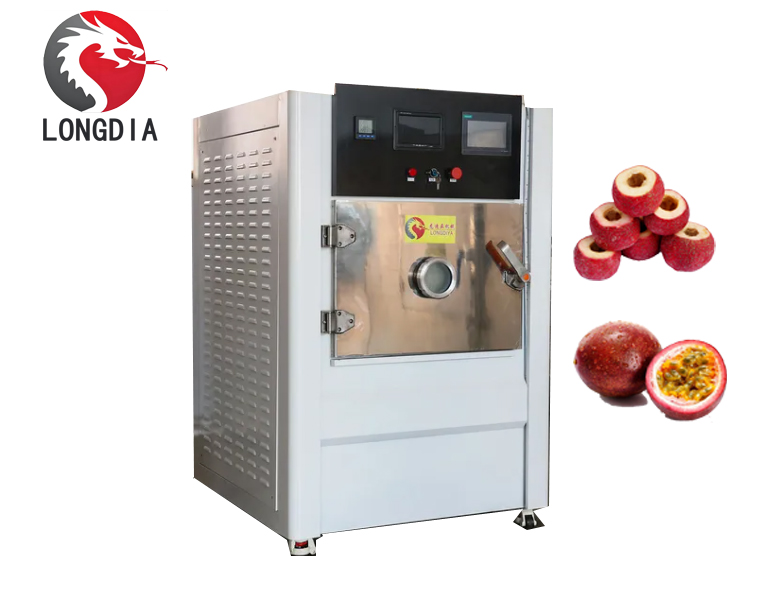
Les méthodes de chauffage traditionnelles reposent fortement sur le transfert de chaleur par conduction. Le chauffage par conduction pousse l’énergie thermique de la surface extérieure vers l’intérieur. Cette approche au niveau de la surface crée des gradients d’humidité inégaux. Il brûle souvent l’extérieur avant que le noyau ne soit complètement sec. Inversement, L'équipement sous vide à micro-ondes utilise un chauffage volumétrique. Les micro-ondes pénètrent profondément et instantanément dans le matériau. Ils ciblent les molécules d’eau polaires directement de l’intérieur vers l’extérieur. Cette friction interne génère une chaleur rapide exactement là où réside l’humidité.
L'effet combiné de ces deux forces est remarquable. L'environnement sous vide maintient la température globale extrêmement basse. Simultanément, l’énergie des micro-ondes provoque une évaporation rapide de l’humidité de l’intérieur. Cette synergie élimine complètement la cémentation superficielle. La cémentation se produit lorsque les pores extérieurs se ferment hermétiquement et emprisonnent l’humidité interne. Le chauffage volumétrique pousse l’humidité vers l’extérieur en permanence. Les températures douces garantissent que la structure cellulaire reste entièrement intacte. Vous obtenez un produit fini haut de gamme possédant des capacités de réhydratation supérieures et une texture optimale.
La qualité dégradée des produits crée un énorme problème commercial. Lorsque vous faites des compromis sur les méthodes de séchage, vous détruisez activement la valeur du produit. Les aliments fonctionnels perdent leurs bienfaits nutritionnels essentiels. Les produits pharmaceutiques souffrent d’ingrédients pharmaceutiques actifs (API) dégradés. Les cultures laitières de qualité supérieure et les herbes botaniques perdent leurs saveurs aromatiques distinctes. Ces pertes se traduisent directement par une baisse des prix du marché et une perte de revenus. Maîtriser le séchage des matériaux sensibles à la chaleur n’est plus facultatif. Il s’agit d’un avantage concurrentiel essentiel pour les installations de transformation de grande valeur.
Nous devons comparer objectivement cette technologie aux méthodes traditionnelles. La lyophilisation, ou lyophilisation, représente la référence en matière de qualité. Cependant, cela nécessite des temps de cycle épuisants de 24 à 48 heures. Il consomme également d’énormes quantités d’énergie pour maintenir les phases de surgélation et de sublimation prolongées. Les systèmes à micro-ondes sous vide correspondent à ce profil de qualité d'élite mais terminent le travail en seulement une à deux heures. Le séchage conventionnel à l’air chaud est incroyablement rapide et bon marché. Pourtant, cela provoque une grave dégradation thermique et une oxydation. Les systèmes micro-ondes sous vide fonctionnent dans un environnement privé d’oxygène. Cela empêche complètement l’oxydation tout en offrant une vitesse comparable.
Comment définissez-vous une mise à niveau de traitement réussie ? Une « victoire » définitive nécessite d'atteindre des indicateurs de performances stricts. Vous devez respecter vos spécifications exactes de teneur en humidité finale en un dixième du temps de traitement standard. Simultanément, votre produit final doit conserver plus de 95 % de sa rétention nutritionnelle d’origine. La réalisation de ce double mandat transforme votre efficacité opérationnelle.
Tableau comparatif des technologies de séchage
Type de technologie |
Temps de cycle moyen |
Consommation d'énergie |
Rétention de la qualité |
Risque d'oxydation |
|---|---|---|---|---|
Lyophilisation |
24 à 48 heures |
Très élevé |
Excellent |
Aucun |
Séchage à l'air chaud |
4 à 8 heures |
Moyen |
Médiocre à Passable |
Haut |
Micro-ondes sous vide |
1 à 2 heures |
Faible à moyen |
Excellent |
Aucun |
L’évaluation de l’efficacité énergétique nécessite une modélisation précise du retour sur investissement. Vous devez calculer les économies d'énergie exactes par kilogramme d'eau évaporée. Les séchoirs thermiques traditionnels gaspillent d’énormes quantités de chaleur dans les installations environnantes. Une publicité Le sèche-linge à micro-ondes sous vide est beaucoup plus efficace. L'efficacité de conversion de l'énergie électrique en énergie micro-ondes dépasse généralement 80 %. Presque toute l’énergie générée attaque directement les molécules d’eau. Vous ne gaspillez pas d’énergie coûteuse en chauffant l’air ambiant ou les machines à métaux lourds. Cette efficacité ciblée réduit considérablement vos OpEx quotidiens.
L’empreinte et l’évolutivité représentent une autre dimension cruciale de l’évaluation. L'immobilier industriel coûte cher. Les tunnels à air chaud massifs consomment d’énormes quantités d’espace au sol dans l’usine. Les réseaux de lyophilisateurs commerciaux nécessitent des empreintes tentaculaires pour leurs skids de réfrigération complexes. Les systèmes à micro-ondes sous vide offrent des conceptions incroyablement compactes. Vous pouvez mettre en œuvre des systèmes à bande continue pour les demandes à haut débit. Vous pouvez également utiliser des systèmes de lots modulaires pour des séries pharmaceutiques plus petites. Les deux configurations nécessitent une fraction de l’espace au sol par rapport aux équipements existants.
Le contrôle avancé des processus dicte votre réussite finale. Une automatisation transparente est strictement nécessaire. Les équipements modernes intègrent des systèmes PLC (Programmable Logic Controller) sophistiqués. Ces automates surveillent les fluctuations de température en temps réel, les niveaux précis de pression de vide et la puissance exacte des micro-ondes. Le système ajuste dynamiquement la puissance de sortie quelques millisecondes avant qu'un emballement thermique ne se produise. Cette automatisation intelligente supprime les erreurs humaines. Il garantit que chaque lot répond à vos normes de qualité sans compromis de manière sûre et cohérente.
Transition vers L’équipement de séchage sous vide par micro-ondes nécessite de surmonter un obstacle initial notable en matière de dépenses d’investissement. Les décideurs subissent souvent un choc. Vous devez justifier cet investissement initial sous un angle financier global. La justification découle directement de l’augmentation drastique du débit de production. Traiter des lots en une heure au lieu de deux jours transforme votre cycle de trésorerie. De plus, la rétention supérieure des couleurs, des saveurs et des composés actifs vous permet d’obtenir des prix de détail supérieurs. Vous récupérez l’investissement en capital grâce à des marges plus élevées et des volumes de production multipliés.
Vous devez gérer activement les risques opérationnels spécifiques et les calendriers de maintenance. Les magnétrons génèrent l'énergie des micro-ondes. Ce sont des composants consommables possédant une durée de vie limitée. Vous devez prévoir un budget pour les remplacements périodiques du magnétron afin de maintenir une efficacité maximale. De plus, la gestion d’une distribution uniforme des micro-ondes est essentielle. Des systèmes mal conçus peuvent créer des « points chauds » concentrés. Ces points chauds provoquent des arcs électriques ou des brûlures localisées. Le partenariat avec des ingénieurs d'élite garantit que votre chambre utilise une technologie avancée de guide d'ondes pour une distribution d'énergie parfaitement uniforme.
Le respect des normes rigoureuses de l’industrie n’est absolument pas négociable. Les secteurs alimentaire, laitier et pharmaceutique appliquent des cadres de conformité stricts. Votre équipement doit être doté d'une construction conforme aux normes FDA et USDA. Cela nécessite généralement une fabrication entièrement en acier inoxydable 304 ou 316L. Pour les transformateurs d’aliments et de boissons, la compatibilité CIP (Clean-in-Place) est obligatoire pour éviter la contamination croisée. Les opérateurs nutraceutiques et pharmaceutiques exigent un alignement strict sur les BPF (bonnes pratiques de fabrication). Assurez-vous que votre fournisseur fournit une documentation de qualification complète lors de l’installation.
Planifiez une maintenance préventive des magnétrons avant qu’ils ne tombent en panne.
Assurez-vous que votre installation possède une infrastructure électrique adéquate pour les pics de puissance élevée.
Former les opérateurs spécifiquement à la maintenance des pompes à vide et aux inspections des joints.
Acheter du matériel sans vérifier les capacités CIP pour les produits de qualité alimentaire.
Ignorer le coût localisé de l'électricité lors du calcul de vos OpEx à long terme.
Tentative de traitement de matériaux à densité mixte dans une seule recette de lot.
Un profilage approprié des matériaux constitue votre toute première étape d’action. Chaque matière organique réagit différemment à l’énergie des micro-ondes. Vous devez évaluer minutieusement les propriétés diélectriques de votre produit spécifique. Ces propriétés déterminent l’efficacité avec laquelle le matériau absorbe le rayonnement micro-ondes. Vous devez également cartographier votre teneur en humidité initiale et votre teneur en humidité cible exacte. Les fruits riches en sucre se comportent totalement différemment des plantes fibreuses ou des protéines de viande denses. Comprendre ces mesures de base évite des erreurs de calcul coûteuses lors du dimensionnement des équipements.
Nous déconseillons fortement les achats aveugles. Vous ne pouvez pas simplement acheter une machine sur une brochure et espérer une perfection immédiate. La nécessité de tests pilotes rigoureux ne peut être surestimée. Vous devez vous associer à des fabricants d’équipements qui proposent des installations complètes de tests à l’échelle du laboratoire. Ces études de faisabilité valident les paramètres exacts de votre recette. Vous découvrirez la combinaison précise de pression de vide, de vitesse de rotation et de puissance micro-ondes requise. La saisie de ces paramètres à l’échelle pilote garantit une transition sans faille vers une production commerciale complète.
Évaluez vos fournisseurs d’équipement potentiels en utilisant des critères stricts. Ne vous concentrez pas uniquement sur le prix d’achat initial. Quel niveau de support technique après-vente garantissent-ils ? Peuvent-ils déployer rapidement des ingénieurs dans votre installation ? Évaluez l’évolutivité de leur gamme de machines. À mesure que votre entreprise se développe, vous aurez besoin de systèmes continus plus grands. Vous voulez un partenaire qui peut évoluer à vos côtés. Enfin, exigez des études de cas vérifiables. Demandez à parler avec leurs clients existants opérant dans des secteurs analogues.
Demandez une analyse détaillée de faisabilité matérielle pour votre produit spécifique.
Vérifiez leur infrastructure de support après-vente et la disponibilité locale des pièces.
Examinez leurs plans d'ingénierie pour vérifier leur conformité à la FDA, à l'USDA ou aux BPF.
Calculez une projection formelle du retour sur investissement en fonction de leurs taux de débit garantis.
La combinaison des environnements sous vide et de la technologie micro-ondes n’est absolument pas un concept expérimental. Il s’agit d’une stratégie industrialisée hautement éprouvée pour optimiser le traitement à basse température. Vous éliminez le compromis historique entre vitesse opérationnelle et qualité des produits. Vous obtenez des cycles de séchage rapides tout en préservant parfaitement les nutriments sensibles à la chaleur et l’intégrité structurelle. Cette technologie offre un avantage concurrentiel mesurable aux processeurs avant-gardistes.
Notre verdict final est très objectif. Ces machines sophistiquées ne constituent pas une solution universellement nécessaire pour les produits en vrac bon marché et de faible valeur. Les séchoirs à air chaud conventionnels suffiront pour les simples déchets agricoles. Cependant, il s’agit de la mise à niveau la plus économiquement viable pour les matériaux sensibles à la chaleur et de grande valeur. Si vous traitez des aliments fonctionnels de qualité supérieure, des produits pharmaceutiques ou des plantes délicates, cette technologie maximise votre rentabilité.
Nous vous encourageons à prendre les prochaines mesures immédiates et orientées vers l’action. Contactez dès aujourd’hui un spécialiste du traitement dédié. Organisez un test pilote complet en utilisant vos matières premières réelles. Demandez un calcul détaillé du retour sur investissement, adapté spécifiquement à vos besoins quotidiens en matière de débit et à vos coûts énergétiques locaux. Validez la science par vous-même et transformez vos capacités de production.
R : C'est théoriquement possible, mais économiquement mieux adapté aux articles de grande valeur. Les produits tels que les fruits de qualité supérieure, les viandes, les cultures laitières, les plantes et les API en bénéficient énormément. La rétention de qualité supérieure justifie directement le coût initial de l’équipement. Son utilisation pour des produits en vrac bon marché et à faible marge produit rarement un retour sur investissement favorable.
R : Les coûts d’exploitation sont considérablement inférieurs. Vous pouvez vous attendre à une consommation d’énergie inférieure de 40 à 60 % par rapport à la lyophilisation. Cette réduction massive se produit parce que vous éliminez entièrement la phase de surgélation énergivore et les cycles de sublimation prolongés requis par la lyophilisation traditionnelle.
R : Oui, c’est absolument possible. Les modèles de traitement par lots sont idéaux pour les produits pharmaceutiques ou les séries spécialisées à petite échelle. Des systèmes à bande continue ou rotatifs existent spécifiquement pour la transformation alimentaire à haut débit. Ces systèmes continus permettent une intégration transparente dans des lignes de production automatisées en usine à grande échelle.
R : Non, ce n’est pas le cas. Il s’agit d’une idée fausse courante. L’énergie des micro-ondes est strictement non ionisante. Il fait simplement vibrer rapidement les molécules d’eau polaires pour créer une friction interne et de la chaleur. L'environnement sous vide garantit que cette chaleur générée reste extrêmement faible. Cela protège scientifiquement toutes les vitamines et protéines délicates sensibles à la chaleur.