工業用解凍システムのサイジングは、一か八かの設備投資を伴う決定です。容量を過小評価すると、深刻な生産ボトルネックが発生します。過大評価は貴重な資本と貴重な床面積を無駄にします。従来の空気または水による霜取りからマイクロ波技術に移行するには、厳しい設備制約に対して熱要件を正確に計算する必要があります。計算を誤ると、製品の品質が損なわれたり、下流の業務が完全に停止したりする可能性があります。特定の製品の特性を正確なマシンの機能に直接マッピングするための信頼できる方法が必要です。これにより、シームレスな移行と継続的なワークフローが保証されます。
この記事では、工場管理者とプロセス エンジニアに実用的な物理ベースのフレームワークを提供します。必要な kW 電力を正確に計算する方法を学びます。適切な機器構成の選択をお手伝いします。また、実装の現実を評価する方法もわかります。次に読んで、次の産業設備を定義する変数をマスターしてください。
スループットが電力を決定します。標準的な工業用サイジングでは、比熱と温度デルタに応じて、1 時間あたり処理される冷凍製品 10 ~ 15 kg ごとに約 1 kW のマイクロ波電力が必要です。
製品の状態は重要です: 開始温度 (例: -18°C 対 -25°C) と製品の組成 (脂肪と赤身の比率) によって、必要な機器の容量が大幅に変わります。
フォーマットによってフットプリントが決まります。バッチ システムと連続トンネルのどちらを選択するかは、シフト スケジュールと標準化されたブロック サイズに完全に依存します。
設備の準備は前提条件です。マグネトロン冷却システムと高電圧送電網へのアクセスは、設置の制限要因として見落とされがちです。
評価する前に マイクロ波解凍装置の 仕様に応じて、施設エンジニアは正確な生産変数を把握する必要があります。確固たるベースライン指標を持たずにやみくもに運用すると、失敗が確実になります。原材料を正確に定義する必要があります。プロセス エンジニアリングは推測ではなく物理学に依存します。したがって、正確な入力条件をマッピングすることが絶対的な最初のステップのままです。
正確な開始中心温度を定義する必要があります。施設では通常、冷凍ブロックを -18°C ~ -20°C で保管します。次に、正確な目標焼き戻し温度を決定します。スライスまたは粉砕の操作には、通常 -4°C ~ -2°C が必要です。これら 2 つの数値の差が温度デルタ (ΔT) です。この指標は電力要件を直接決定します。
リスクに関する注意: 目標値を -2°C より高くすると、深刻な熱暴走リスクが生じます。マイクロ波エネルギーは液体水を積極的にターゲットにします。局所的な切片が完全に解凍すると、凍結切片よりも早くエネルギーを吸収します。これにより、エッジが調理され、製品が台無しになります。常に焼き戻しを考慮して装置のサイズを厳密に設定してください。完全な周囲温度での霜取りを目的としないでください。
タンパク質が異なれば、熱エネルギーを異なる速度で吸収します。比熱容量は牛肉、鶏肉、魚介類によって大きく異なります。高脂肪分により、マイクロ波がブロックに浸透する方法が変化します。無駄のない筋肉量には、脂肪カットとは異なるエネルギープロファイルが必要です。初期計画の際には、これらの生物学的差異を考慮する必要があります。
物理的な寸法は、物理的な機器の設計にも影響します。施設では通常、20kg または 25kg 形式などの標準ユーロブロック サイズが使用されます。これらの均一な寸法により、マイクロ波キャビティの物理的な開口が決まります。キャビティが小さすぎると、すぐに動作が妨げられます。キャビティが大きすぎると、エネルギー密度と効率が低下します。
一般的な比熱値(概算)
製品カテゴリー |
脂肪含有量の推定 |
電子レンジ下での動作 |
|---|---|---|
赤身の牛肉 |
低から中程度 |
予測可能な浸透力。均一なエネルギー分布が必要です。 |
豚バラ肉 |
高い |
脂肪の加熱方法は異なります。慎重な電力変調が必要です。 |
IQFシーフード |
非常に低い |
エッジクッキングに対して非常に敏感です。正確な温度管理が求められます。 |
理論物理学を実際の機械要件に変換するには、厳密な評価が必要です。エンジニアはこの点を技術的な観点から厳密に評価する必要があります。毎日のトン数目標を生の電力需要に変換する必要があります。この計算は現代の基礎として機能します。 工業用食品の解凍 プロセス。
標準のサイジング公式をエンジニアリング チームに導入します。計算は簡単です: 質量 (kg/h) × 比熱 × ΔT / マイクロ波効率 = 必要な kW。ほとんどの商用システムは、およそ 75% ~ 85% の効率で動作します。この効率損失を最終的な電力仕様に織り込む必要があります。 100% のエネルギー伝達を想定しないでください。
融解潜熱も考慮する必要があります。水は-5℃付近から-1℃に変化します。この相変化には大規模なエネルギースパイクが必要です。氷を温めるのに必要なエネルギーは、氷から液体に変化するよりもはるかに少なくなります。焼き戻し目標がこのしきい値を大きく超える場合、kW 要件は指数関数的に上昇します。
常に堅牢な安全マージンを組み込んでください。計算された kW に 15 ~ 20% の動作バッファを追加することをお勧めします。なぜ?マグネトロンは古くなると効率が低下します。原材料保管庫における季節的な温度変化も、開始時の深部体温に影響を与えます。バッファーを使用すると、予期しない機器の制限によって下流の生産が抑制されることがなくなります。
1 時間あたりに処理される正確な kg を決定します。
比熱とΔTの要件を計算します。
0.80 (平均効率) で割ります。
実際の運用には 20% の安全バッファを追加します。
機器のスタイルをワークフローの現実と合計に一致させる必要があります 食品加工能力。間違った構成を選択すると、施設のスループットが低下します。ソリューションのカテゴリは大きく 2 つのタイプに分類されます。バッチキャビネットまたは連続トンネルコンベヤを実装できます。どちらを選択するかは、日々の制作テンポに完全に依存します。
バッチ システムは特定の環境で優れています。これらは、さまざまな種類の製品や 500 kg/hr 未満の低スループット操作に最適です。施設のフロアプランが狭くて不規則な場合、バッチキャビネットは既存の隅に簡単に収まります。長く直線的なフットプリントは必要ありません。
バッチ システムには大きな利点があります。初期設備投資が低くなります。単一のシフトで混合 SKU を処理するための柔軟性が高いことがわかります。オペレーターはパレットに積み込んでレシピを選択し、待つだけです。ただし、積み降ろしには常に手動による介入が必要です。
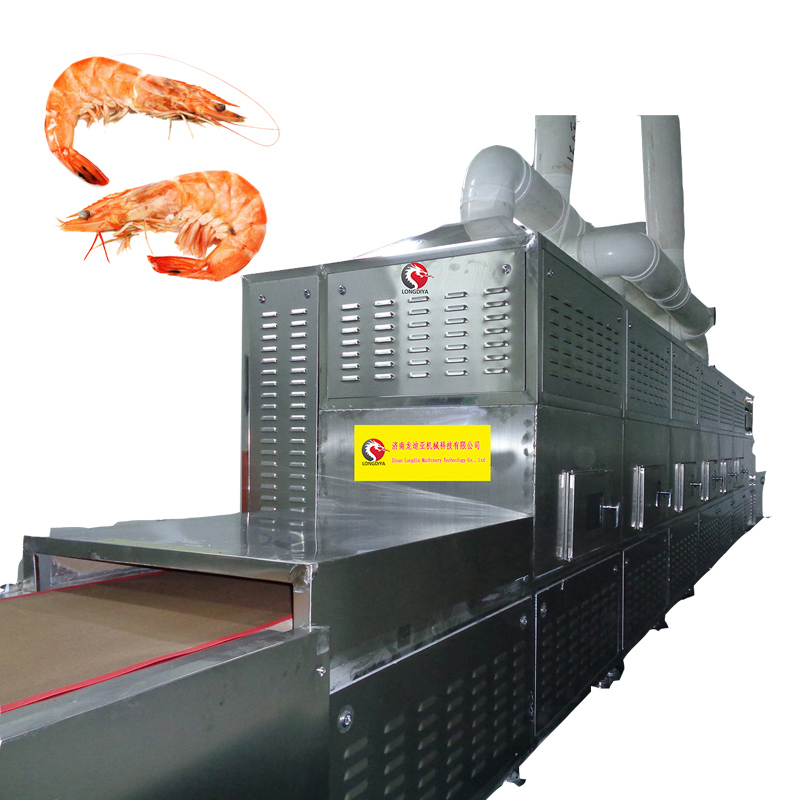
連続トンネルは、過酷な産業用途に役立ちます。専用の製品に最適な選択肢です。 肉の解凍ライン。 大量の処理を必要とする標準化された凍結ブロックを 1,000 ~ 5,000 kg/hr 以上で処理する場合は、トンネルが必要です。彼らは、容赦なくノンストップの生産スケジュールをシームレスに処理します。
継続的システムの長所は、より高い投資を正当化します。これらは、下流のスライサーまたはグラインダーとのシームレスなインライン統合を提供します。工場フロア全体のフォークリフトの通行を大幅に削減します。最も重要なのは、下流の処理操作に一貫した予測可能なペーシングを提供することです。
構成比較表
基準 |
バッチシステム |
連続トンネル |
|---|---|---|
スループット |
< 500 kg/時 |
1,000 – 5,000+ kg/時 |
床面積 |
コンパクト、モジュール式 |
長い直線フットプリントが必要 |
SKUの柔軟性 |
高(レシピ切り替えが容易) |
中 (標準化されたブロックに最適) |
労働需要 |
高い (頻繁な手動ロード) |
下部(自動搬送) |
導入のリスクにより、野心的な施設のアップグレードが妨げられることがよくあります。機器の導入が通常どこで失敗するかを理解する必要があります。機械を購入するのは簡単です。正常にインストールするには、綿密な準備が必要です。基本的な設備ユーティリティを見落とすと、プロジェクトが何か月も停滞することになります。
電気インフラは即時の評価を必要とします。プラント グリッドが大量の描画に対応できるかどうかを評価します。産業用システムの範囲は 50kW から 150kW 以上です。安定した 480V 三相電源が必要です。プラントのピーク運転中に電圧が降下すると、安全センサーが作動し、解凍プロセスが停止します。
冷却要件は、もう 1 つの隠れた制約を表します。工業用冷水器の絶対的な必要性について詳しく説明します。高出力マグネトロンは激しい熱を発生します。致命的なコンポーネントの故障を防ぐために、この熱を取り出す必要があります。これには通常、特殊な配管、堅牢な循環ポンプ、専用の床排水管が必要です。
スペースと輸送のロジスティクスには、綿密なマッピングが必要です。物理的な設置面積全体を考慮する必要があります。これには、フォークリフト用の十分な積み降ろしゾーンが含まれます。
メンテナンスのためにキャビネットの周囲に少なくとも 1 メートルの隙間を設けてください。
夜間の洗浄作業員のために衛生設備へのアクセスを確保します。
焼き戻されたブロックが次のベルトコンベアにどのように移行するかを計画します。
ダクトと排気ラインの頭上クリアランスを確認してください。
ベンダーの候補者リストには客観的な基準が必要です。信頼できる OEM を業績の悪いベンダーから分離する方法が必要です。マーケティング パンフレットでは、機器の機能が誇張されていることがよくあります。購入を決定する前に、確実なデータを要求する必要があります。
厳格な均一性の保証を要求します。実証データを提供できるベンダーを探してください。特定の製品ブロックの中心と端にわたる温度の変化を実証する必要があります。 2 ~ 3 度を超える差異は、キャビティの設計が不十分であることを示します。流通が悪いと製品の廃棄に直結します。
衛生的な設計とコンプライアンスは依然として交渉の余地がありません。機器が USDA または FDA の厳格な洗浄基準を満たしていることを確認します。 IP65+ 定格については仕様シートを確認してください。水が溜まるのを防ぐために、傾斜した表面を探してください。キャビティの設計は、毎日の清掃員にとって簡単にアクセスできるものでなければなりません。
常にパイロット テストの可用性を要求します。理論上の仕様書のみに基づいて機器を購入しないでください。信頼できるベンダーは、ラボまたはパイロット施設を提供する必要があります。最終的なサイズ設定を承認する前に、実際の製品ブロックをテストする必要があります。ベンダーがパイロット テストの実施を拒否した場合は、直ちにリストから削除してください。
バッチ システムのサイジングを修正するか、 連続マイクロ波解凍 ラインは正確なデータにかかっています。自分の体温デルタを知っておく必要があります。製品の特性を正確に定義する必要があります。購入前に施設の電力能力を確認する必要もあります。
比熱、質量、デルタ T を使用して必要な kW を計算します。
マグネトロンの経年劣化や季節変動に対して 20% の安全マージンを追加します。
後で追加の発電機を受け入れるトンネルなど、将来の容量増加に備えてモジュールの柔軟性を優先します。
電気および冷却インフラストラクチャを直ちに監査してください。
ベンダーにパイロット テストを依頼する前に、時間当たりの kg 要件と標準ブロック寸法を文書化してください。
A: 必要なスペースは構成によって異なります。バッチ システムは数平方メートルにしっかりと収まります。タイトなレイアウトに適しています。逆に、連続したトンネルには直線的な設置面積が必要です。必要なスループットとコンベアの設計に応じて、5 ~ 15 メートルの範囲で設置できます。
A: はい、システムに高度な制御機能が備わっている場合に限ります。機械にはコンベア速度を調整できる必要があります。可変電力出力機能も必要です。これらの機能により、オペレーターは、高密度の肉ブロックと繊細な IQF 魚介類の大幅に異なる比熱容量に対応できます。
A: サイズとプログラムが正しく設定されていれば、そうではありません。絶対的な目標は焼き戻しです。製品を -18°C から約 -3°C まで持ちます。この特定の範囲により、下流での機械的処理が可能になります。熱暴走を防ぎ、製品表面のタンパク質変性を防ぎます。