Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-31 Origen: Sitio
Dimensionar los sistemas de descongelación industriales es una decisión de CAPEX de alto riesgo. Subestimar la capacidad crea graves cuellos de botella en la producción. Sobreestimar desperdicia capital valioso y espacio valioso. Pasar de la descongelación tradicional por aire o agua a la tecnología de microondas requiere un cálculo preciso de los requisitos térmicos frente a las estrictas limitaciones de las instalaciones. Un error de cálculo puede comprometer la calidad del producto o detener por completo las operaciones posteriores. Necesita un método confiable para asignar características específicas del producto directamente a las capacidades exactas de la máquina. Esto garantiza una transición perfecta y un flujo de trabajo continuo.
Este artículo proporciona a los gerentes de planta e ingenieros de procesos un marco práctico basado en la física. Aprenderá a calcular con precisión la potencia en kW requerida. Le ayudaremos a seleccionar la configuración adecuada del equipo. También descubrirá cómo evaluar las realidades de la implementación. Continúe leyendo para dominar las variables que definirán su próxima instalación industrial.
El rendimiento dicta la potencia: el tamaño industrial estándar requiere aproximadamente 1 kW de potencia de microondas por cada 10 a 15 kg de producto congelado procesado por hora, dependiendo del calor específico y del delta de temperatura.
El estado del producto es importante: las temperaturas iniciales (p. ej., -18 °C frente a -25 °C) y la composición del producto (proporciones de grasa a magra) alteran drásticamente la capacidad necesaria del equipo.
El formato dicta el espacio: la elección entre sistemas por lotes y túneles continuos depende completamente de sus horarios de turnos y tamaños de bloques estandarizados.
La preparación de las instalaciones es un requisito previo: los sistemas de refrigeración por magnetrones y el acceso a la red de alto voltaje a menudo se pasan por alto como factores limitantes en la instalación.
Antes de evaluar especificaciones del equipo de descongelación por microondas , los ingenieros de las instalaciones deben fijar variables de producción exactas. Operar a ciegas sin métricas de referencia sólidas garantiza el fracaso. Debes definir tus materias primas con precisión. La ingeniería de procesos se basa en la física, no en conjeturas. Por lo tanto, mapear sus condiciones de entrada exactas sigue siendo su primer paso absoluto.
Debe definir temperaturas centrales iniciales exactas. Las instalaciones suelen almacenar bloques congelados entre -18°C y -20°C. A continuación, determine la temperatura de templado objetivo exacta. Las operaciones de rebanado o triturado normalmente requieren entre -4°C y -2°C. La diferencia entre estos dos números es su delta de temperatura (ΔT). Esta métrica impulsa directamente sus requisitos de energía.
Nota de riesgo: Superar los objetivos por encima de -2 °C introduce graves riesgos de descontrol térmico. La energía de microondas ataca agresivamente el agua líquida. Si las secciones localizadas se descongelan por completo, absorben energía más rápido que las secciones congeladas. Esto provoca que el producto se cocine por los bordes y se arruine. Siempre dimensione el equipo estrictamente para templar. No intente lograr una descongelación ambiental completa.
Diferentes proteínas absorben energía térmica a diferentes velocidades. La capacidad calorífica específica varía significativamente entre la carne de res, las aves y los mariscos. El contenido alto de grasa cambia la forma en que las microondas penetran el bloque. La masa muscular magra requiere un perfil energético diferente al de los cortes grasos. Debe tener en cuenta estas diferencias biológicas durante la planificación inicial.
Las dimensiones físicas también dictan el diseño del equipo físico. Las instalaciones suelen utilizar tamaños estándar de Euroblock, como los formatos de 20 kg o 25 kg. Estas dimensiones uniformes dictan la apertura física de la cavidad de microondas. Una cavidad demasiado pequeña provoca bloqueos operativos inmediatos. Una cavidad demasiado grande reduce la densidad y la eficiencia energética.
Valores de calor específico común (aproximados)
Categoría de producto |
Estimación del contenido de grasa |
Comportamiento bajo microondas |
|---|---|---|
Carne Magra |
Bajo a Medio |
Penetración predecible; Requiere una distribución uniforme de la energía. |
panceta de cerdo |
Alto |
La grasa se calienta de manera diferente; Requiere una cuidadosa modulación de potencia. |
Mariscos IQF |
Muy bajo |
Altamente sensible a la cocción en los bordes; exige un control preciso de la temperatura. |
Traducir la física teórica en requisitos reales de maquinaria requiere una evaluación rigurosa. Los ingenieros deben evaluar esta dimensión estrictamente desde un punto de vista técnico. Debemos convertir los objetivos de tonelaje diario en demandas eléctricas brutas. Este cálculo sirve como base para la moderna industriales de descongelación de alimentos . Procesos
Presente la fórmula de dimensionamiento estándar a su equipo de ingeniería. El cálculo es sencillo: Masa (kg/h) × Calor específico × ΔT / Eficiencia del microondas = kW requerido. La mayoría de los sistemas comerciales funcionan con aproximadamente entre un 75% y un 85% de eficiencia. Debe tener en cuenta esta pérdida de eficiencia en sus especificaciones de energía finales. No asuma una transferencia de energía del 100%.
También hay que tener en cuenta el calor latente de fusión. El agua pasa cerca de -5°C a -1°C. Este cambio de fase requiere un aumento masivo de energía. El hielo requiere mucha menos energía para calentarse que la transición de hielo a líquido. Si su objetivo de templado cruza profundamente este umbral, sus necesidades de kW aumentarán exponencialmente.
Incorporar siempre márgenes de seguridad sólidos. Recomendamos agregar un margen operativo del 15 al 20 % al kW calculado. ¿Por qué? Los magnetrones pierden eficiencia a medida que envejecen. Las variaciones estacionales de temperatura en el almacenamiento de materias primas también afectan la temperatura central inicial. Un buffer garantiza que nunca se acelere la producción posterior debido a limitaciones inesperadas del equipo.
Determine los kg exactos procesados por hora.
Calcule los requisitos de calor específico y ΔT.
Dividir por 0,80 (eficiencia media).
Agregue un margen de seguridad del 20 % para operaciones del mundo real.
Debe hacer coincidir el estilo del equipo con las realidades del flujo de trabajo y su total capacidad de procesamiento de alimentos . Seleccionar una configuración incorrecta perjudica el rendimiento de las instalaciones. Las categorías de soluciones se dividen en términos generales en dos tipos. Se pueden implementar armarios de lotes o transportadores de túnel continuo. La elección depende enteramente de su ritmo de producción diario.
Los sistemas por lotes destacan en entornos específicos. Siguen siendo los mejores para diversos tipos de productos y operaciones de menor rendimiento que procesan menos de 500 kg/h. Si sus instalaciones cuentan con planos de planta estrechos e irregulares, los gabinetes para lotes encajan fácilmente en las esquinas existentes. No exigen huellas largas y lineales.
Los sistemas por lotes ofrecen importantes ventajas. Llevan un CAPEX inicial más bajo. Resultan muy flexibles para procesar SKU mixtos en un solo turno. Los operadores simplemente cargan una plataforma, seleccionan una receta y esperan. Sin embargo, requieren una intervención manual constante para la carga y descarga.
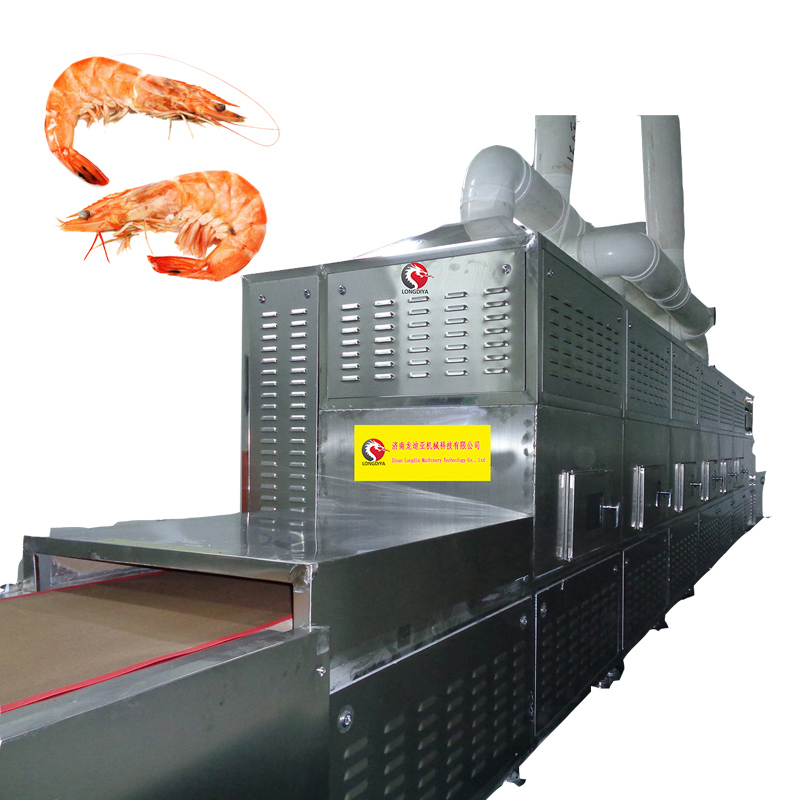
Los túneles continuos sirven para aplicaciones industriales de servicio pesado. Representan la mejor opción para un dedicado Línea de descongelación de carne que requiere gran volumen. Si procesa de 1000 a más de 5000 kg/h de bloques congelados estandarizados, necesita un túnel. Manejan sin problemas cronogramas de producción implacables y continuos.
Las ventajas de los sistemas continuos justifican su mayor inversión. Proporcionan una integración en línea perfecta con cortadoras o trituradoras posteriores. Reducen drásticamente el tráfico de montacargas por toda la planta. Lo más importante es que ofrecen un ritmo consistente y predecible para las operaciones de procesamiento posteriores.
Cuadro comparativo de configuración
Criterios |
Sistemas por lotes |
Túneles continuos |
|---|---|---|
Rendimiento |
< 500 kg/h |
1000 – 5000+ kg/h |
Espacio de piso |
Compacto, modular |
Se requiere una huella lineal larga |
Flexibilidad de SKU |
Alto (fácil cambio de receta) |
Moderado (mejor para bloques estandarizados) |
Demandas Laborales |
Mayor (carga manual frecuente) |
Inferior (transporte automatizado) |
Los riesgos de implementación a menudo descarrilan mejoras ambiciosas de las instalaciones. Debe comprender dónde suelen fallar las implementaciones de equipos. Comprar una máquina es fácil. Instalarlo con éxito requiere una preparación rigurosa. Pasar por alto los servicios básicos de las instalaciones paralizará su proyecto durante meses.
La infraestructura eléctrica exige una evaluación inmediata. Evalúe si la red de su planta puede soportar una atracción masiva. Los sistemas industriales varían entre 50kW y 150kW+. Requieren energía trifásica estable de 480 V. Las caídas de voltaje durante las operaciones pico de la planta activarán los sensores de seguridad y detendrán el proceso de descongelación.
Los requisitos de refrigeración representan otra limitación oculta. Detalle la absoluta necesidad de enfriadores de agua industriales. Los magnetrones de alta potencia generan un calor intenso. Debe extraer este calor para evitar fallas catastróficas de los componentes. Por lo general, esto requiere plomería especializada, bombas de circulación robustas y desagües de piso exclusivos.
La logística espacial y de transporte requiere un mapeo meticuloso. Debes tener en cuenta toda la huella física. Esto incluye amplias zonas de carga y descarga de carretillas elevadoras.
Deje al menos un metro de espacio libre alrededor de los gabinetes para su mantenimiento.
Garantice un acceso claro al saneamiento para los equipos de lavado nocturno.
Trace cómo los bloques templados pasan a la siguiente cinta transportadora.
Verifique los espacios libres superiores para conductos y líneas de escape.
La preselección de proveedores requiere criterios objetivos. Necesita un método para separar a los OEM confiables de los proveedores de bajo rendimiento. Los folletos de marketing suelen exagerar las capacidades de los equipos. Debes exigir datos concretos antes de tomar una decisión de compra.
Exigir estrictas garantías de uniformidad. Busque proveedores capaces de proporcionar datos empíricos. Deben demostrar la variación de temperatura en el centro y los bordes de su bloque de producto específico. Una variación de más de 2 a 3 grados indica un diseño deficiente de la cavidad. Una mala distribución conduce directamente al desperdicio del producto.
El diseño sanitario y el cumplimiento siguen siendo innegociables. Asegúrese de que el equipo cumpla con los rigurosos estándares de lavado del USDA o la FDA. Inspeccione las hojas de especificaciones para conocer las clasificaciones IP65+. Busque superficies inclinadas para evitar que el agua se acumule. Los diseños de las cavidades deben ser de fácil acceso para los equipos de limpieza diarios.
Exija siempre disponibilidad para pruebas piloto. Nunca compre equipos basándose únicamente en hojas de especificaciones teóricas. Un proveedor creíble debe ofrecer un laboratorio o una instalación piloto. Debe probar los bloques de productos reales antes de aprobar el tamaño final. Si un proveedor se niega a realizar una prueba piloto, elimínelo de su lista inmediatamente.
Dimensionamiento correcto de sistemas por lotes o Las líneas continuas de descongelación por microondas dependen de datos precisos. Debes conocer tus deltas de temperatura. Debe definir las características exactas del producto. También debe verificar las capacidades de energía de sus instalaciones antes de realizar la compra.
Calcule los kW necesarios utilizando calor específico, masa y delta T.
Agregue un margen de seguridad del 20% para el envejecimiento del magnetrón y las variaciones estacionales.
Priorice la flexibilidad modular para futuros aumentos de volumen, como túneles que acepten generadores adicionales más adelante.
Audite su infraestructura eléctrica y de refrigeración de inmediato.
Documente sus requisitos de kg por hora y las dimensiones estándar de los bloques antes de contratar a cualquier proveedor para una prueba piloto.
R: Los requisitos de espacio varían según la configuración. Los sistemas por lotes pueden caber de forma segura en unos pocos metros cuadrados. Funcionan bien para diseños reducidos. Por el contrario, los túneles continuos requieren una huella lineal. Pueden abarcar entre 5 y 15 metros, dependiendo completamente del rendimiento requerido y del diseño del transportador.
R: Sí, siempre que el sistema cuente con controles avanzados. La máquina debe tener velocidades de transportador ajustables. También necesita capacidades de salida de potencia variable. Estas características permiten a los operadores adaptarse a las capacidades de calor específico muy diferentes de los bloques de carne densos frente a los delicados mariscos IQF.
R: No, si está dimensionado y programado correctamente. El objetivo absoluto es templar. Se lleva el producto de -18°C a aproximadamente -3°C. Esta gama específica permite el procesamiento mecánico aguas abajo. Previene la fuga térmica y evita provocar cualquier desnaturalización de las proteínas en la superficie del producto.