Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.08.2026 Herkunft: Website
Die Dimensionierung industrieller Auftausysteme ist eine Entscheidung mit hohem Investitionsaufwand. Eine Unterschätzung der Kapazität führt zu schwerwiegenden Produktionsengpässen. Eine Überschätzung verschwendet wertvolles Kapital und kostbare Nutzfläche. Der Übergang von der traditionellen Luft- oder Wasserauftauung zur Mikrowellentechnologie erfordert eine genaue Berechnung der thermischen Anforderungen anhand strenger Anlagenbeschränkungen. Eine Fehlkalkulation kann die Produktqualität beeinträchtigen oder nachgelagerte Vorgänge vollständig zum Stillstand bringen. Sie benötigen eine zuverlässige Methode, um bestimmte Produkteigenschaften direkt den genauen Maschinenfunktionen zuzuordnen. Dies gewährleistet einen nahtlosen Übergang und einen kontinuierlichen Arbeitsablauf.
Dieser Artikel bietet Werksleitern und Prozessingenieuren einen praktischen, physikbasierten Rahmen. Sie erfahren, wie Sie Ihre benötigte kW-Leistung genau berechnen. Wir helfen Ihnen bei der Auswahl der richtigen Gerätekonfiguration. Außerdem erfahren Sie, wie Sie die Umsetzungsrealität bewerten können. Lesen Sie weiter, um die Variablen zu beherrschen, die Ihre nächste Industrieanlage definieren.
Der Durchsatz bestimmt die Leistung: Die industrielle Standardgröße erfordert etwa 1 kW Mikrowellenleistung pro 10–15 kg gefrorenem Produkt, das pro Stunde verarbeitet wird, abhängig von der spezifischen Wärme und dem Temperaturdelta.
Der Produktzustand ist wichtig: Ausgangstemperaturen (z. B. -18 °C vs. -25 °C) und Produktzusammensetzung (Fett-Mager-Verhältnis) verändern die erforderliche Anlagenkapazität drastisch.
Das Format bestimmt den Platzbedarf: Die Wahl zwischen Batch-Systemen und kontinuierlichen Tunneln hängt vollständig von Ihren Schichtplänen und standardisierten Blockgrößen ab.
Die Bereitschaft der Anlage ist eine Voraussetzung: Magnetron-Kühlsysteme und der Zugang zum Hochspannungsnetz werden bei der Installation oft übersehen.
Vor der Bewertung Um den Spezifikationen von Mikrowellen-Auftaugeräten gerecht zu werden , müssen Anlageningenieure genaue Produktionsvariablen festlegen. Blindes Handeln ohne solide Basismetriken ist eine Garantie für den Misserfolg. Sie müssen Ihre Rohstoffe genau definieren. Die Verfahrenstechnik basiert auf der Physik, nicht auf Vermutungen. Daher bleibt die Abbildung Ihrer genauen Eingabebedingungen Ihr absolut erster Schritt.
Sie müssen genaue Startkerntemperaturen definieren. In Anlagen werden gefrorene Blöcke üblicherweise bei Temperaturen zwischen -18 °C und -20 °C gelagert. Als nächstes ermitteln Sie die genaue Ziel-Anlasstemperatur. Schneid- oder Mahlvorgänge erfordern normalerweise -4 °C bis -2 °C. Die Differenz zwischen diesen beiden Zahlen ist Ihr Temperaturdelta (ΔT). Diese Kennzahl steuert direkt Ihren Strombedarf.
Risikohinweis: Das Anheben von Zielen über -2 °C birgt die Gefahr eines thermischen Durchgehens. Mikrowellenenergie zielt aggressiv auf flüssiges Wasser. Wenn örtlich begrenzte Abschnitte vollständig auftauen, absorbieren sie Energie schneller als gefrorene Abschnitte. Dies führt zum Verkochen der Ränder und zum Verderben des Produkts. Bemessen Sie die Ausrüstung immer genau zum Temperieren. Streben Sie kein vollständiges Abtauen bei Raumtemperatur an.
Verschiedene Proteine absorbieren Wärmeenergie unterschiedlich schnell. Die spezifische Wärmekapazität variiert erheblich zwischen Rindfleisch, Geflügel und Meeresfrüchten. Ein hoher Fettgehalt verändert die Art und Weise, wie Mikrowellen in den Block eindringen. Magere Muskelmasse erfordert ein anderes Energieprofil als fetthaltige Muskelmasse. Sie müssen diese biologischen Unterschiede bei der anfänglichen Planung berücksichtigen.
Die physischen Abmessungen bestimmen auch das Design der physischen Ausrüstung. In Anlagen werden üblicherweise Standard-Euroblock-Größen verwendet, z. B. 20-kg- oder 25-kg-Formate. Diese einheitlichen Abmessungen bestimmen die physikalische Öffnung des Mikrowellenhohlraums. Ein zu kleiner Hohlraum führt zu sofortigen Betriebsblockaden. Ein zu großer Hohlraum verringert die Energiedichte und den Wirkungsgrad.
Allgemeine spezifische Wärmewerte (ungefähr)
Produktkategorie |
Schätzung des Fettgehalts |
Verhalten unter Mikrowellen |
|---|---|---|
Mageres Rindfleisch |
Niedrig bis mittel |
Vorhersehbare Penetration; erfordert eine gleichmäßige Energieverteilung. |
Schweinebauch |
Hoch |
Fett erwärmt sich unterschiedlich; erfordert eine sorgfältige Leistungsmodulation. |
IQF-Meeresfrüchte |
Sehr niedrig |
Sehr empfindlich gegenüber Kantenkochen; erfordert eine präzise Temperaturregelung. |
Die Umsetzung theoretischer Physik in tatsächliche Maschinenanforderungen erfordert eine strenge Bewertung. Ingenieure müssen diese Dimension streng aus technischer Sicht bewerten. Wir müssen tägliche Tonnageziele in Rohstrombedarf umwandeln. Diese Berechnung dient als Grundlage für moderne Industrielle Prozesse zum Auftauen von Lebensmitteln.
Stellen Sie Ihrem Engineering-Team die Standard-Dimensionierungsformel vor. Die Berechnung ist einfach: Masse (kg/h) × Spezifische Wärme × ΔT / Mikrowelleneffizienz = Erforderliche kW. Die meisten kommerziellen Systeme arbeiten mit einem Wirkungsgrad von etwa 75 % bis 85 %. Sie müssen diesen Effizienzverlust in Ihre endgültigen Leistungsspezifikationen einbeziehen. Gehen Sie nicht von einer 100-prozentigen Energieübertragung aus.
Sie müssen auch die latente Schmelzwärme berücksichtigen. Der Wasserübergang liegt bei -5 °C bis -1 °C. Dieser Phasenwechsel erfordert einen massiven Energieschub. Die Erwärmung von Eis erfordert viel weniger Energie als der Übergang von Eis zu Flüssigkeit. Wenn Ihr Temperierungsziel diesen Schwellenwert deutlich überschreitet, steigt Ihr kW-Bedarf exponentiell an.
Planen Sie immer robuste Sicherheitsmargen ein. Wir empfehlen, der berechneten kW einen Betriebspuffer von 15–20 % hinzuzufügen. Warum? Magnetrons verlieren mit zunehmendem Alter an Effizienz. Saisonale Temperaturschwankungen bei der Rohstofflagerung wirken sich auch auf Ihre Ausgangskerntemperaturen aus. Ein Puffer stellt sicher, dass Sie die nachgelagerte Produktion niemals aufgrund unerwarteter Geräteeinschränkungen drosseln.
Ermitteln Sie die genau verarbeiteten kg pro Stunde.
Berechnen Sie die spezifischen Wärme- und ΔT-Anforderungen.
Teilen Sie durch 0,80 (durchschnittlicher Wirkungsgrad).
Fügen Sie einen Sicherheitspuffer von 20 % für den realen Betrieb hinzu.
Sie müssen den Gerätestil an die Arbeitsabläufe und Ihr Gesamtergebnis anpassen Lebensmittelverarbeitungskapazität . Die Auswahl der falschen Konfiguration beeinträchtigt den Anlagendurchsatz. Lösungskategorien lassen sich grob in zwei Typen unterteilen. Sie können Chargenschränke oder kontinuierliche Tunnelförderer einsetzen. Die Wahl hängt ganz von Ihrem täglichen Produktionstempo ab.
Batch-Systeme zeichnen sich in bestimmten Umgebungen aus. Sie eignen sich weiterhin am besten für verschiedene Produkttypen und Betriebe mit geringerem Durchsatz, die weniger als 500 kg/h verarbeiten. Wenn Ihre Einrichtung enge, unregelmäßige Grundrisse aufweist, passen Chargenschränke problemlos in vorhandene Ecken. Sie erfordern keine langen, linearen Grundflächen.
Batch-Systeme bieten erhebliche Vorteile. Sie haben einen geringeren anfänglichen Investitionsaufwand. Sie erweisen sich als äußerst flexibel für die Verarbeitung gemischter Artikel in einer Schicht. Die Bediener beladen einfach eine Palette, wählen ein Rezept aus und warten. Sie erfordern jedoch einen ständigen manuellen Eingriff zum Be- und Entladen.
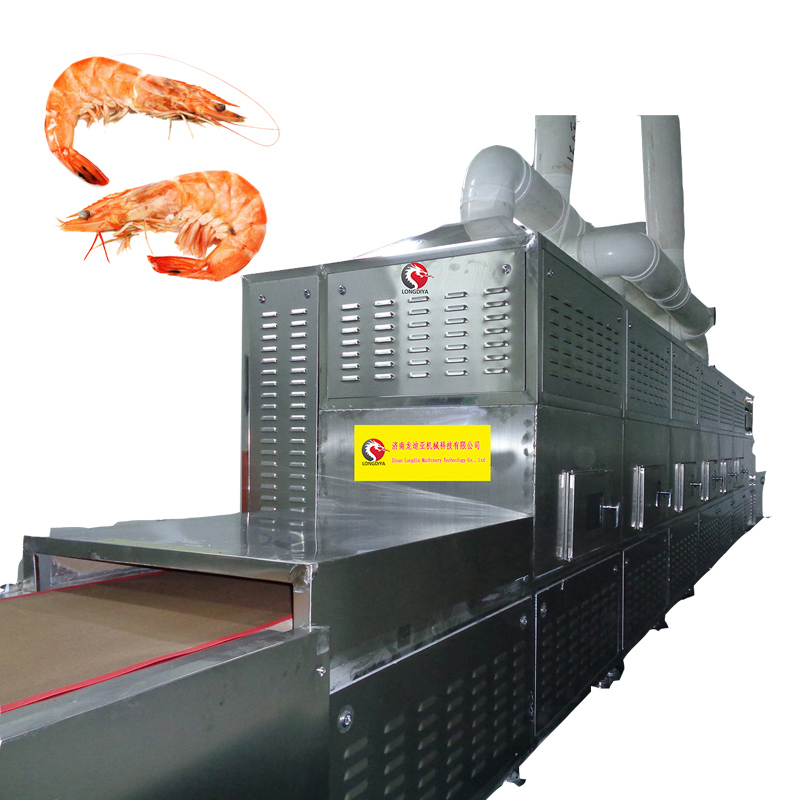
Durchgehende Tunnel dienen schweren industriellen Anwendungen. Sie stellen die beste Wahl für einen engagierten Menschen dar Fleischauftaulinie, die ein hohes Volumen erfordert. Wenn Sie 1.000 bis 5.000 kg/h an standardisierten gefrorenen Blöcken verarbeiten, benötigen Sie einen Tunnel. Sie bewältigen die ununterbrochenen, ununterbrochenen Produktionspläne nahtlos.
Die Vorteile kontinuierlicher Systeme rechtfertigen ihre höhere Investition. Sie ermöglichen eine nahtlose Inline-Integration mit nachgeschalteten Slicern oder Mühlen. Sie reduzieren den Gabelstaplerverkehr in der gesamten Werkshalle drastisch. Am wichtigsten ist, dass sie eine konsistente, vorhersehbare Taktung für nachgelagerte Verarbeitungsvorgänge liefern.
Konfigurationsvergleichstabelle
Kriterien |
Batch-Systeme |
Durchgehende Tunnel |
|---|---|---|
Durchsatz |
< 500 kg/h |
1.000 – 5.000+ kg/h |
Grundfläche |
Kompakt, modular |
Lange lineare Grundfläche erforderlich |
SKU-Flexibilität |
Hoch (einfacher Rezeptwechsel) |
Moderat (am besten für standardisierte Blöcke) |
Arbeitsanforderungen |
Höher (häufiges manuelles Laden) |
Senken (automatisierte Förderung) |
Umsetzungsrisiken bringen ehrgeizige Anlagenmodernisierungen oft zum Scheitern. Sie müssen verstehen, wo Gerätebereitstellungen typischerweise scheitern. Der Kauf einer Maschine ist einfach. Eine erfolgreiche Installation erfordert eine gründliche Vorbereitung. Wenn Sie grundlegende Versorgungsleistungen außer Acht lassen, wird Ihr Projekt monatelang ins Stocken geraten.
Die elektrische Infrastruktur erfordert eine sofortige Bewertung. Beurteilen Sie, ob Ihr Pflanzengitter der enormen Zugkraft standhält. Industrielle Systeme reichen von 50 kW bis über 150 kW. Sie benötigen eine stabile 480-V-Drehstromversorgung. Spannungsabfälle während des Spitzenbetriebs der Anlage führen zum Auslösen von Sicherheitssensoren und zum Stoppen des Auftauvorgangs.
Der Kühlbedarf stellt eine weitere versteckte Einschränkung dar. Erläutern Sie die absolute Notwendigkeit industrieller Wasserkühler. Hochleistungsmagnetrone erzeugen starke Hitze. Sie müssen diese Wärme ableiten, um einen katastrophalen Komponentenausfall zu verhindern. Dies erfordert in der Regel spezielle Sanitäranlagen, robuste Umwälzpumpen und spezielle Bodenabläufe.
Die Raum- und Transportlogistik erfordert eine sorgfältige Kartierung. Sie müssen den gesamten physischen Fußabdruck berücksichtigen. Dazu gehören ausreichend Be- und Entladezonen für Gabelstapler.
Sorgen Sie für Wartungsarbeiten um die Schränke herum für einen Freiraum von mindestens einem Meter.
Sorgen Sie für einen freien Zugang zu den Sanitäranlagen für die nächtlichen Reinigungskräfte.
Planen Sie den Übergang der temperierten Blöcke zum nächsten Förderband.
Überprüfen Sie die Freiräume für Luft- und Abgasleitungen.
Für die Auswahl von Anbietern sind objektive Kriterien erforderlich. Sie benötigen eine Methode, um zuverlässige OEMs von leistungsschwachen Anbietern zu trennen. In Marketingbroschüren wird die Leistungsfähigkeit der Geräte häufig überbewertet. Bevor Sie eine Kaufentscheidung treffen, müssen Sie fundierte Daten einholen.
Fordern Sie strenge Einheitlichkeitsgarantien. Suchen Sie nach Anbietern, die empirische Daten bereitstellen können. Sie müssen Temperaturschwankungen in der Mitte und an den Rändern Ihres spezifischen Produktblocks aufweisen. Eine Abweichung von mehr als 2-3 Grad weist auf eine schlechte Hohlraumgestaltung hin. Eine schlechte Verteilung führt direkt zu Produktverschwendung.
Sanitärdesign und Compliance bleiben nicht verhandelbar. Stellen Sie sicher, dass die Ausrüstung den strengen USDA- oder FDA-Waschschutzstandards entspricht. Überprüfen Sie die Datenblätter auf die Schutzart IP65+. Achten Sie auf geneigte Flächen, um Wasseransammlungen zu vermeiden. Hohlraumkonstruktionen müssen für die täglichen Reinigungskräfte leicht zugänglich sein.
Fordern Sie stets die Verfügbarkeit von Pilottests an. Kaufen Sie Geräte niemals ausschließlich auf der Grundlage theoretischer Datenblätter. Ein glaubwürdiger Anbieter muss ein Labor oder eine Pilotanlage anbieten. Sie müssen Ihre tatsächlichen Produktblöcke testen, bevor Sie die endgültige Größe genehmigen. Wenn ein Anbieter sich weigert, einen Pilottest durchzuführen, entfernen Sie ihn sofort aus Ihrer Liste.
Richtige Dimensionierung von Batch-Systemen bzw Kontinuierliche Mikrowellen-Auftauanlagen hängen von genauen Daten ab. Sie müssen Ihre Temperaturdeltas kennen. Sie müssen genaue Produkteigenschaften definieren. Sie müssen vor dem Kauf auch die Stromversorgung Ihrer Anlage überprüfen.
Berechnen Sie Ihre erforderliche kW anhand der spezifischen Wärme, der Masse und des Delta-T.
Fügen Sie eine Sicherheitsmarge von 20 % für die Alterung des Magnetrons und saisonale Schwankungen hinzu.
Priorisieren Sie die modulare Flexibilität für zukünftige Volumensteigerungen, z. B. Tunnel, die später zusätzliche Generatoren aufnehmen können.
Überprüfen Sie umgehend Ihre Elektro- und Kühlinfrastruktur.
Dokumentieren Sie Ihren Stundenbedarf in kg und die Standardblockabmessungen, bevor Sie einen Anbieter für einen Pilottest beauftragen.
A: Der Platzbedarf variiert je nach Konfiguration. Batch-Systeme finden auf wenigen Quadratmetern sicher Platz. Sie eignen sich gut für enge Layouts. Umgekehrt erfordern durchgehende Tunnel eine lineare Grundfläche. Sie können eine Spannweite von 5 bis 15 Metern haben, ganz abhängig von Ihrem erforderlichen Durchsatz und der Fördererkonstruktion.
A: Ja, vorausgesetzt, das System verfügt über erweiterte Steuerelemente. Die Maschine muss über einstellbare Fördergeschwindigkeiten verfügen. Außerdem sind variable Leistungsabgabemöglichkeiten erforderlich. Diese Funktionen ermöglichen es den Betreibern, die sehr unterschiedlichen spezifischen Wärmekapazitäten von dichten Fleischblöcken im Vergleich zu empfindlichen IQF-Meeresfrüchten zu bewältigen.
A: Nicht, wenn die Größe und Programmierung korrekt ist. Das absolute Ziel ist die Temperierung. Sie bringen das Produkt von -18°C auf etwa -3°C. Dieser spezielle Bereich ermöglicht eine nachgelagerte mechanische Bearbeitung. Es verhindert ein thermisches Durchgehen und verhindert eine Proteindenaturierung auf der Produktoberfläche.