Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-31 Origine : Site
Le dimensionnement des systèmes de décongélation industriels est une décision CAPEX à enjeux élevés. La sous-estimation des capacités crée de graves goulots d’étranglement dans la production. Surestimer gaspille un capital précieux et un espace au sol précieux. Passer du dégivrage traditionnel à l’air ou à l’eau à la technologie micro-ondes nécessite un calcul précis des exigences thermiques par rapport aux contraintes strictes des installations. Une erreur de calcul peut compromettre la qualité du produit ou bloquer complètement les opérations en aval. Vous avez besoin d’une méthode fiable pour mapper les caractéristiques spécifiques du produit directement aux capacités exactes de la machine. Cela garantit une transition transparente et un flux de travail continu.
Cet article fournit aux directeurs d'usine et aux ingénieurs de procédés un cadre pratique basé sur la physique. Vous apprendrez à calculer avec précision la puissance kW requise. Nous vous aiderons à sélectionner la bonne configuration d’équipement. Vous découvrirez également comment évaluer les réalités de la mise en œuvre. Lisez la suite pour maîtriser les variables définissant votre prochaine installation industrielle.
Le débit dicte la puissance : le dimensionnement industriel standard nécessite environ 1 kW de puissance micro-ondes pour 10 à 15 kg de produit congelé traité par heure, en fonction de la chaleur spécifique et du delta de température.
L'état du produit est important : les températures de départ (par exemple, -18 °C contre -25 °C) et la composition du produit (rapports gras/maigre) modifient considérablement la capacité de l'équipement nécessaire.
Le format dicte l'encombrement : le choix entre les systèmes par lots et les tunnels continus dépend entièrement de vos horaires de travail et de la taille des blocs standardisés.
La préparation des installations est une condition préalable : les systèmes de refroidissement par magnétron et l'accès au réseau haute tension sont souvent négligés comme facteurs limitants lors de l'installation.
Avant d'évaluer spécifications de l'équipement de décongélation par micro-ondes , les ingénieurs des installations doivent verrouiller les variables de production exactes. Opérer aveuglément sans mesures de base solides garantit l’échec. Vous devez définir précisément vos matières premières. L’ingénierie des procédés repose sur la physique et non sur des conjectures. Par conséquent, la cartographie de vos conditions d’entrée exactes reste votre première étape absolue.
Vous devez définir des températures à cœur de départ exactes. Les installations stockent généralement les blocs congelés entre -18°C et -20°C. Ensuite, déterminez la température de trempe cible exacte. Les opérations de tranchage ou de broyage nécessitent généralement entre -4°C et -2°C. La différence entre ces deux nombres est votre delta de température (ΔT). Cette métrique détermine directement vos besoins en énergie.
Note sur les risques : pousser les objectifs au-dessus de -2°C introduit de graves risques d’emballement thermique. L’énergie des micro-ondes cible l’eau liquide de manière agressive. Si des sections localisées dégèlent complètement, elles absorbent l’énergie plus rapidement que les sections gelées. Cela conduit à une cuisson des bords et à un produit ruiné. Dimensionnez toujours l’équipement strictement pour la trempe. Ne visez pas un dégivrage ambiant complet.
Différentes protéines absorbent l’énergie thermique à des rythmes différents. La capacité thermique spécifique varie considérablement selon le bœuf, la volaille et les fruits de mer. Une teneur élevée en matières grasses modifie la façon dont les micro-ondes pénètrent dans le bloc. La masse musculaire maigre nécessite un profil énergétique différent de celui des coupes grasses. Vous devez tenir compte de ces différences biologiques lors de la planification initiale.
Les dimensions physiques dictent également la conception des équipements physiques. Les installations utilisent généralement des tailles Euroblock standard, telles que les formats 20 kg ou 25 kg. Ces dimensions uniformes dictent l’ouverture physique de la cavité micro-ondes. Une cavité trop petite provoque des blocages opérationnels immédiats. Une cavité trop grande réduit la densité énergétique et l’efficacité.
Valeurs thermiques spécifiques communes (approximatives)
Catégorie de produit |
Estimation de la teneur en matières grasses |
Comportement aux micro-ondes |
|---|---|---|
Bœuf maigre |
Faible à moyen |
Pénétration prévisible ; nécessite une répartition uniforme de l’énergie. |
Poitrine de porc |
Haut |
La graisse chauffe différemment ; nécessite une modulation de puissance minutieuse. |
Fruits de mer IQF |
Très faible |
Très sensible à la cuisson sur les bords ; exige un contrôle précis de la température. |
Traduire la physique théorique en exigences réelles en matière de machines nécessite une évaluation rigoureuse. Les ingénieurs doivent évaluer cette dimension strictement d’un point de vue technique. Nous devons convertir les objectifs de tonnage quotidien en demandes brutes d’électricité. Ce calcul sert de base à la modernité industriels de décongélation des aliments . procédés
Présentez la formule de dimensionnement standard à votre équipe d’ingénierie. Le calcul est simple : Masse (kg/h) × Chaleur spécifique × ΔT / Efficacité des micro-ondes = kW requis. La plupart des systèmes commerciaux fonctionnent avec un rendement d'environ 75 à 85 %. Vous devez prendre en compte cette perte d’efficacité dans vos spécifications de puissance finales. Ne présumez pas un transfert d’énergie à 100 %.
Vous devez également prendre en compte la chaleur latente de fusion. L'eau passe de -5°C à -1°C. Ce changement de phase nécessite un pic d’énergie massif. La glace nécessite beaucoup moins d’énergie pour se réchauffer que pour passer de la glace à l’état liquide. Si votre objectif de trempe dépasse largement ce seuil, vos besoins en kW augmenteront de façon exponentielle.
Intégrez toujours des marges de sécurité solides. Nous conseillons d'ajouter un tampon opérationnel de 15 à 20 % au kW calculé. Pourquoi? Les magnétrons perdent de leur efficacité en vieillissant. Les variations saisonnières de température dans le stockage des matières premières ont également un impact sur vos températures centrales de départ. Un tampon garantit que vous ne ralentirez jamais la production en aval en raison de limitations inattendues de l'équipement.
Déterminez le kg exact traité par heure.
Calculez les besoins en chaleur spécifique et en ΔT.
Divisez par 0,80 (efficacité moyenne).
Ajoutez un tampon de sécurité de 20 % pour les opérations du monde réel.
Vous devez adapter le style de l'équipement aux réalités du flux de travail et à votre total capacité de transformation des aliments . La sélection d’une mauvaise configuration paralyse le débit de l’installation. Les catégories de solutions se répartissent globalement en deux types. Vous pouvez mettre en œuvre des armoires discontinues ou des convoyeurs tunnels continus. Le choix dépend entièrement de votre rythme de production quotidien.
Les systèmes batch excellent dans des environnements spécifiques. Ils restent les meilleurs pour divers types de produits et les opérations à faible débit traitant moins de 500 kg/h. Si votre installation présente des plans d'étage étroits et irréguliers, les armoires de lots s'intègrent facilement dans les coins existants. Ils n’exigent pas d’empreintes longues et linéaires.
Les systèmes par lots offrent des avantages significatifs. Ils comportent un CAPEX initial inférieur. Ils se révèlent très flexibles pour traiter des SKU mixtes en une seule équipe. Les opérateurs chargent simplement une palette, sélectionnent une recette et attendent. Cependant, ils nécessitent une intervention manuelle constante pour le chargement et le déchargement.
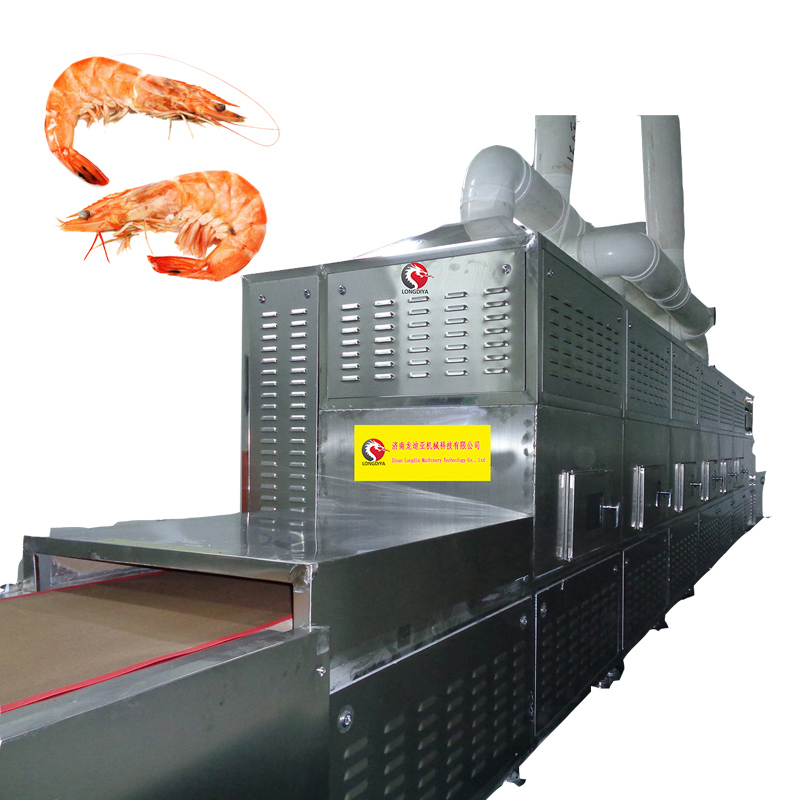
Les tunnels continus servent à des applications industrielles lourdes. Ils représentent le meilleur choix pour un ligne de décongélation de viande nécessitant un volume élevé. Si vous traitez entre 1 000 et plus de 5 000 kg/h de blocs congelés standardisés, vous avez besoin d’un tunnel. Ils gèrent de manière transparente les calendriers de production incessants et ininterrompus.
Les avantages des systèmes continus justifient leur investissement plus élevé. Ils offrent une intégration en ligne transparente avec les trancheuses ou les broyeurs en aval. Ils réduisent considérablement la circulation des chariots élévateurs dans l’usine. Plus important encore, ils offrent un rythme cohérent et prévisible pour les opérations de traitement en aval.
Tableau de comparaison des configurations
Critères |
Systèmes par lots |
Tunnels continus |
|---|---|---|
Débit |
< 500 kg/h |
1 000 à 5 000+ kg/h |
Espace au sol |
Compact, modulaire |
Longue empreinte linéaire requise |
Flexibilité des SKU |
Élevé (changement de recette facile) |
Modéré (idéal pour les blocs standardisés) |
Exigences du travail |
Plus élevé (chargement manuel fréquent) |
Inférieur (convoyage automatisé) |
Les risques liés à la mise en œuvre font souvent échouer les mises à niveau ambitieuses des installations. Vous devez comprendre où les déploiements d’équipement échouent généralement. Acheter une machine est facile. Son installation réussie nécessite une préparation rigoureuse. Négliger les services publics de base des installations bloquera votre projet pendant des mois.
L’infrastructure électrique nécessite une évaluation immédiate. Évaluez si votre réseau végétal peut gérer l’appel massif. Les systèmes industriels vont de 50 kW à 150 kW+. Ils nécessitent une alimentation triphasée stable de 480 V. Les chutes de tension pendant les périodes de pointe des opérations de l'usine déclencheront les capteurs de sécurité et arrêteront le processus de décongélation.
Les besoins en refroidissement représentent une autre contrainte cachée. Détaillez la nécessité absolue des refroidisseurs d’eau industriels. Les magnétrons de haute puissance génèrent une chaleur intense. Vous devez extraire cette chaleur pour éviter une défaillance catastrophique des composants. Cela nécessite généralement une plomberie spécialisée, des pompes de circulation robustes et des siphons de sol dédiés.
La logistique spatiale et de transport nécessite une cartographie minutieuse. Vous devez tenir compte de l’intégralité de l’empreinte physique. Cela comprend de vastes zones de chargement et de déchargement pour les chariots élévateurs.
Prévoyez au moins un mètre d’espace libre autour des armoires pour l’entretien.
Assurer un accès clair aux installations sanitaires pour les équipes de lavage nocturne.
Cartographiez la façon dont les blocs trempés passent à la bande transporteuse suivante.
Vérifiez les dégagements aériens pour les conduits et les conduites d’échappement.
La présélection des fournisseurs nécessite des critères objectifs. Vous avez besoin d’une méthode pour séparer les OEM fiables des fournisseurs sous-performants. Les brochures marketing surestiment souvent les capacités des équipements. Vous devez exiger des données concrètes avant de prendre une décision d’achat.
Exigez des garanties strictes d’uniformité. Recherchez des fournisseurs capables de fournir des données empiriques. Ils doivent démontrer la variation de température au centre et sur les bords de votre bloc de produits spécifique. Un écart de plus de 2 à 3 degrés indique une mauvaise conception de la cavité. Une mauvaise distribution conduit directement au gaspillage de produits.
La conception et la conformité sanitaires restent non négociables. Assurez-vous que l’équipement répond aux normes rigoureuses de lavage de l’USDA ou de la FDA. Inspectez les fiches techniques pour connaître les indices IP65+. Recherchez les surfaces inclinées pour empêcher l’accumulation d’eau. Les conceptions de cavités doivent être facilement accessibles pour les équipes de nettoyage quotidiennes.
Exigez toujours la disponibilité des tests pilotes. N’achetez jamais d’équipement sur la seule base de fiches techniques théoriques. Un fournisseur crédible doit proposer un laboratoire ou une installation pilote. Vous devez tester vos blocs de produits réels avant d'approuver le dimensionnement final. Si un fournisseur refuse d'effectuer un test pilote, supprimez-le immédiatement de votre liste.
Dimensionnement correct des systèmes batch ou Les lignes de décongélation continue par micro-ondes dépendent de données précises. Vous devez connaître vos deltas de température. Vous devez définir les caractéristiques exactes du produit. Vous devez également vérifier les capacités électriques de votre installation avant l'achat.
Calculez le kW requis en utilisant la chaleur spécifique, la masse et le delta T.
Ajoutez une marge de sécurité de 20 % pour le vieillissement du magnétron et les variations saisonnières.
Donnez la priorité à la flexibilité modulaire pour les futures augmentations de volume, telles que les tunnels acceptant ultérieurement des générateurs supplémentaires.
Auditez immédiatement votre infrastructure électrique et de refroidissement.
Documentez vos besoins horaires en kg et les dimensions de blocs standard avant d'engager un fournisseur pour un test pilote.
R : Les besoins en espace varient selon la configuration. Les systèmes batch peuvent s’adapter en toute sécurité dans quelques mètres carrés. Ils fonctionnent bien pour les mises en page étroites. À l’inverse, les tunnels continus nécessitent une empreinte linéaire. Ils peuvent s'étendre sur une distance allant de 5 à 15 mètres, en fonction entièrement du débit requis et de la conception du convoyeur.
R : Oui, à condition que le système comporte des commandes avancées. La machine doit avoir des vitesses de convoyeur réglables. Il nécessite également des capacités de puissance de sortie variables. Ces caractéristiques permettent aux opérateurs de s'adapter aux capacités thermiques spécifiques très différentes des blocs de viande denses et des fruits de mer délicats IQF.
R : Pas s’il est dimensionné et programmé correctement. Le but absolu est de tempérer. Vous faites passer le produit de -18°C à environ -3°C. Cette gamme spécifique permet un traitement mécanique en aval. Il évite l'emballement thermique et évite de provoquer toute dénaturation des protéines à la surface du produit.