Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 31/08/2026 Origine: Sito
Il dimensionamento dei sistemi di scongelamento industriale è una decisione CAPEX ad alto rischio. Sottovalutare la capacità crea gravi colli di bottiglia nella produzione. Sopravvalutare spreca capitale prezioso e spazio prezioso. Il passaggio dallo sbrinamento tradizionale ad aria o ad acqua alla tecnologia a microonde richiede un calcolo preciso dei requisiti termici rispetto ai severi vincoli della struttura. Un errore di calcolo può compromettere la qualità del prodotto o bloccare completamente le operazioni a valle. Avete bisogno di un metodo affidabile per associare le caratteristiche specifiche del prodotto direttamente alle esatte capacità della macchina. Ciò garantisce una transizione senza soluzione di continuità e un flusso di lavoro continuo.
Questo articolo fornisce ai gestori degli impianti e agli ingegneri di processo un quadro pratico basato sulla fisica. Imparerai come calcolare con precisione la potenza in kW richiesta. Ti aiuteremo a selezionare la giusta configurazione dell'attrezzatura. Scoprirai anche come valutare le realtà implementative. Continua a leggere per padroneggiare le variabili che definiscono la tua prossima installazione industriale.
La produttività determina la potenza: il dimensionamento industriale standard richiede circa 1 kW di potenza delle microonde per ogni 10-15 kg di prodotto congelato lavorato all'ora, a seconda del calore specifico e del delta di temperatura.
Lo stato del prodotto è importante: le temperature iniziali (ad esempio, -18°C rispetto a -25°C) e la composizione del prodotto (rapporto grasso/magro) alterano drasticamente la capacità necessaria dell'attrezzatura.
Il formato determina l'ingombro: la scelta tra sistemi batch e tunnel continui dipende interamente dai programmi dei turni e dalle dimensioni dei blocchi standardizzati.
La disponibilità della struttura è un prerequisito: i sistemi di raffreddamento Magnetron e l'accesso alla rete ad alta tensione sono spesso fattori limitanti nell'installazione trascurati.
Prima di valutare specifiche delle apparecchiature per lo scongelamento a microonde , gli ingegneri dell'impianto devono definire esatte variabili di produzione. Operare alla cieca senza metriche di base solide garantisce il fallimento. Devi definire con precisione le tue materie prime. L’ingegneria dei processi si basa sulla fisica, non su congetture. Pertanto, mappare le esatte condizioni di input rimane il primo passo assoluto.
È necessario definire le temperature interne iniziali esatte. Le strutture normalmente conservano i blocchi congelati tra -18°C e -20°C. Successivamente, determinare l'esatta temperatura di rinvenimento target. Le operazioni di affettatura o macinatura richiedono solitamente da -4°C a -2°C. La differenza tra questi due numeri è il tuo Delta di temperatura (ΔT). Questa metrica determina direttamente i tuoi requisiti di alimentazione.
Nota sui rischi: spingere gli obiettivi sopra i -2°C introduce gravi rischi di fuga termica. L’energia delle microonde prende di mira in modo aggressivo l’acqua liquida. Se le sezioni localizzate si scongelano completamente, assorbono energia più velocemente delle sezioni congelate. Questo porta ad una cottura dei bordi ed alla rovina del prodotto. Dimensionare sempre l'attrezzatura esclusivamente per il rinvenimento. Non puntare allo sbrinamento completo dell'ambiente.
Diverse proteine assorbono energia termica a velocità diverse. La capacità termica specifica varia in modo significativo tra carne di manzo, pollame e frutti di mare. Il contenuto elevato di grassi modifica il modo in cui le microonde penetrano nel blocco. La massa muscolare magra richiede un profilo energetico diverso rispetto ai tagli grassi. È necessario tenere conto di queste differenze biologiche durante la pianificazione iniziale.
Le dimensioni fisiche determinano anche la progettazione delle apparecchiature fisiche. Le strutture utilizzano comunemente formati Euroblock standard, come i formati da 20 kg o 25 kg. Queste dimensioni uniformi determinano l'apertura fisica della cavità a microonde. Una cavità troppo piccola provoca immediati blocchi operativi. Una cavità troppo grande riduce la densità energetica e l’efficienza.
Valori termici specifici comuni (approssimativi)
Categoria di prodotto |
Stima del contenuto di grassi |
Comportamento sotto le microonde |
|---|---|---|
Manzo magro |
Da basso a medio |
Penetrazione prevedibile; richiede una distribuzione uniforme dell’energia. |
Pancetta Di Maiale |
Alto |
Il grasso si riscalda diversamente; richiede un'attenta modulazione della potenza. |
Frutti di mare IQF |
Molto basso |
Altamente sensibile alla cottura dei bordi; richiede un controllo preciso della temperatura. |
Tradurre la fisica teorica in requisiti effettivi dei macchinari richiede una valutazione rigorosa. Gli ingegneri devono valutare questa dimensione rigorosamente da un punto di vista tecnico. Dobbiamo convertire gli obiettivi di tonnellaggio giornalieri in richieste elettriche grezze. Questo calcolo funge da base per il moderno processi industriali di scongelamento degli alimenti .
Presenta la formula di dimensionamento standard al tuo team di ingegneri. Il calcolo è semplice: Massa (kg/h) × Calore specifico × ΔT / Efficienza microonde = kW richiesti. La maggior parte dei sistemi commerciali funziona con un'efficienza compresa tra il 75% e l'85%. È necessario tenere conto di questa perdita di efficienza nelle specifiche di potenza finali. Non dare per scontato un trasferimento di energia al 100%.
È inoltre necessario tenere conto del calore latente di fusione. L'acqua passa da -5°C a -1°C. Questo cambiamento di fase richiede un massiccio picco di energia. Il ghiaccio richiede molta meno energia per riscaldarsi rispetto alla transizione da ghiaccio a liquido. Se il tuo obiettivo di temperaggio supera profondamente questa soglia, i tuoi requisiti in kW aumenteranno in modo esponenziale.
Incorporare sempre margini di sicurezza robusti. Consigliamo di aggiungere un buffer operativo del 15–20% ai kW calcolati. Perché? I magnetron perdono efficienza man mano che invecchiano. Anche le variazioni stagionali della temperatura nello stoccaggio delle materie prime influiscono sulle temperature interne iniziali. Un buffer garantisce di non limitare mai la produzione a valle a causa di limitazioni impreviste delle apparecchiature.
Determinare i kg esatti lavorati all'ora.
Calcolare il fabbisogno di calore specifico e ΔT.
Dividere per 0,80 (efficienza media).
Aggiungi un buffer di sicurezza del 20% per le operazioni nel mondo reale.
È necessario abbinare lo stile dell'attrezzatura alle realtà del flusso di lavoro e al totale capacità di trasformazione alimentare . La selezione della configurazione errata compromette la produttività della struttura. Le categorie di soluzioni rientrano sostanzialmente in due tipi. È possibile implementare armadi batch o trasportatori a tunnel continui. La scelta dipende interamente dal ritmo di produzione giornaliero.
I sistemi batch eccellono in ambienti specifici. Rimangono ideali per diversi tipi di prodotti e per operazioni a bassa produttività che lavorano sotto i 500 kg/ora. Se la tua struttura presenta planimetrie strette e irregolari, gli armadietti batch si adattano facilmente agli angoli esistenti. Non richiedono impronte lunghe e lineari.
I sistemi batch offrono notevoli vantaggi. Presentano un CAPEX iniziale inferiore. Si dimostrano altamente flessibili per la lavorazione di SKU misti in un unico turno. Gli operatori caricano semplicemente un pallet, selezionano una ricetta e aspettano. Tuttavia, richiedono un intervento manuale costante per il carico e lo scarico.
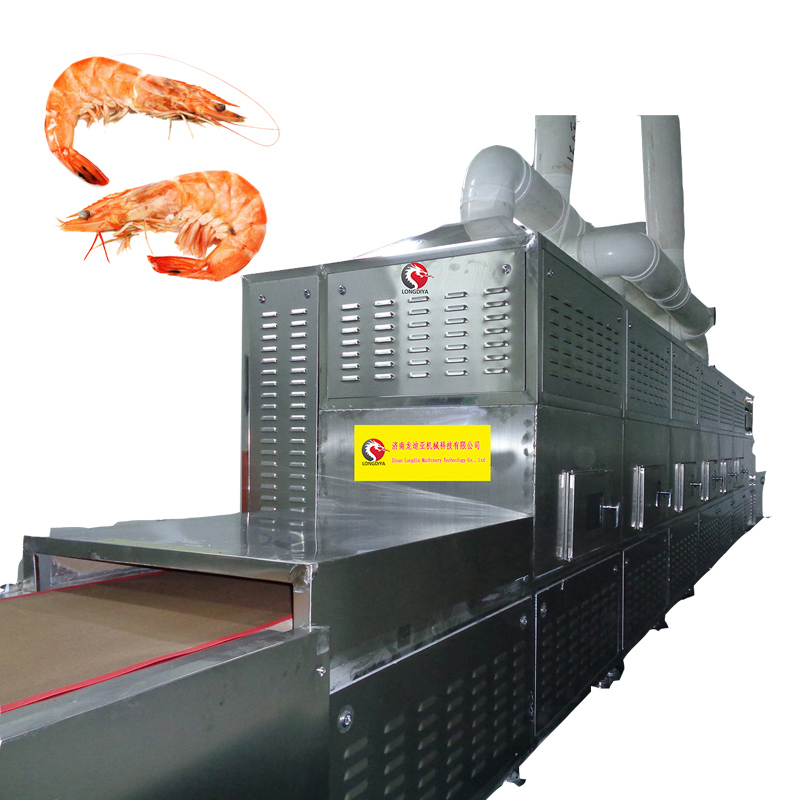
I tunnel continui servono applicazioni industriali pesanti. Rappresentano la scelta migliore per un dedicato linea di scongelamento della carne che richiede un volume elevato. Se lavorate da 1.000 a 5.000+ kg/ora di blocchi congelati standardizzati, avete bisogno di un tunnel. Gestiscono programmi di produzione incessanti e senza interruzioni senza soluzione di continuità.
I vantaggi dei sistemi continui giustificano il loro investimento più elevato. Forniscono una perfetta integrazione in linea con affettatrici o smerigliatrici a valle. Riducono drasticamente il traffico dei carrelli elevatori all'interno dello stabilimento. Ancora più importante, forniscono un ritmo coerente e prevedibile per le operazioni di elaborazione a valle.
Tabella comparativa delle configurazioni
Criteri |
Sistemi batch |
Tunnel continui |
|---|---|---|
Produttività |
< 500 kg/ora |
1.000 – 5.000+ kg/ora |
Spazio sul pavimento |
Compatto, modulare |
È richiesto un ingombro lineare lungo |
Flessibilità dello SKU |
Alto (facile cambio di ricetta) |
Moderato (migliore per blocchi standardizzati) |
Richieste di lavoro |
Superiore (caricamento manuale frequente) |
Inferiore (trasporto automatizzato) |
I rischi legati all’implementazione spesso fanno fallire gli ambiziosi aggiornamenti delle strutture. È necessario comprendere i punti in cui in genere le distribuzioni delle apparecchiature falliscono. Acquistare una macchina è facile. Installarlo con successo richiede una preparazione rigorosa. Trascurare i servizi di base della struttura bloccherà il tuo progetto per mesi.
L’infrastruttura elettrica richiede una valutazione immediata. Valuta se la griglia della tua pianta è in grado di gestire l'enorme prelievo. I sistemi industriali vanno da 50kW a 150kW+. Richiedono un'alimentazione trifase stabile da 480 V. Le cadute di tensione durante le operazioni di punta dell'impianto faranno scattare i sensori di sicurezza e interromperanno il processo di scongelamento.
I requisiti di raffreddamento rappresentano un altro vincolo nascosto. Dettaglia l'assoluta necessità dei refrigeratori d'acqua industriali. I magnetron ad alta potenza generano calore intenso. È necessario estrarre questo calore per evitare guasti catastrofici ai componenti. Ciò richiede in genere impianti idraulici specializzati, robuste pompe di circolazione e scarichi a pavimento dedicati.
La logistica dello spazio e dei trasporti richiede una mappatura meticolosa. È necessario tenere conto dell'intera impronta fisica. Ciò include ampie zone di carico e scarico per carrelli elevatori.
Lasciare almeno un metro di spazio attorno agli armadi per la manutenzione.
Garantire un chiaro accesso ai servizi igienico-sanitari per gli equipaggi addetti al lavaggio notturno.
Delinea il modo in cui i blocchi temperati passano al successivo nastro trasportatore.
Verificare gli spazi liberi sopraelevati per le tubazioni e le linee di scarico.
La selezione dei fornitori richiede criteri oggettivi. È necessario un metodo per separare gli OEM affidabili dai fornitori con prestazioni inferiori. Le brochure di marketing spesso sopravvalutano le capacità delle apparecchiature. È necessario richiedere dati concreti prima di prendere una decisione di acquisto.
Richiedere rigorose garanzie di uniformità. Cerca fornitori in grado di fornire dati empirici. Devono dimostrare una variazione di temperatura al centro e ai bordi del blocco di prodotto specifico. Una variazione superiore a 2-3 gradi indica una progettazione inadeguata della cavità. Una cattiva distribuzione porta direttamente allo spreco del prodotto.
La progettazione e la conformità sanitaria rimangono non negoziabili. Garantire che le apparecchiature soddisfino i rigorosi standard di lavaggio USDA o FDA. Esaminare le schede tecniche per le classificazioni IP65+. Cerca superfici inclinate per evitare ristagni d'acqua. I progetti delle cavità devono essere facilmente accessibili per gli addetti alla pulizia quotidiana.
Richiedi sempre la disponibilità dei test pilota. Non acquistare mai attrezzature basandosi esclusivamente su schede tecniche teoriche. Un fornitore credibile deve offrire un laboratorio o una struttura pilota. È necessario testare i blocchi di prodotto effettivi prima di approvare il dimensionamento finale. Se un fornitore rifiuta di eseguire un test pilota, rimuovilo immediatamente dal tuo elenco.
Corretto dimensionamento dei sistemi batch o Le linee continue di scongelamento a microonde dipendono da dati accurati. Devi conoscere i tuoi delta di temperatura. È necessario definire le caratteristiche esatte del prodotto. È inoltre necessario verificare le capacità di alimentazione della struttura prima dell'acquisto.
Calcola i kW richiesti utilizzando calore specifico, massa e delta T.
Aggiungere un margine di sicurezza del 20% per l'invecchiamento del magnetron e le variazioni stagionali.
Dare priorità alla flessibilità modulare per futuri aumenti di volume, come ad esempio i tunnel che accettano generatori aggiuntivi in un secondo momento.
Controlla immediatamente la tua infrastruttura elettrica e di raffreddamento.
Documenta i tuoi requisiti orari in kg e le dimensioni standard dei blocchi prima di coinvolgere qualsiasi fornitore per un test pilota.
R: I requisiti di spazio variano in base alla configurazione. I sistemi batch possono essere installati in modo sicuro in pochi metri quadrati. Funzionano bene per layout stretti. Al contrario, i tunnel continui richiedono un’impronta lineare. Possono estendersi ovunque da 5 a 15 metri, a seconda della produttività richiesta e del design del trasportatore.
R: Sì, a condizione che il sistema disponga di controlli avanzati. La macchina deve avere velocità di trasporto regolabili. Richiede inoltre capacità di uscita di potenza variabile. Queste caratteristiche consentono agli operatori di adattarsi alle capacità termiche specifiche molto diverse dei densi blocchi di carne rispetto ai delicati frutti di mare IQF.
R: Non se dimensionato e programmato correttamente. L'obiettivo assoluto è il temperamento. Si porta il prodotto da -18°C a -3°C circa. Questa gamma specifica consente la lavorazione meccanica a valle. Previene la fuga termica ed evita di causare qualsiasi denaturazione delle proteine sulla superficie del prodotto.